Przemysłowy transfer ciepła
W kotle opalanym gazem o wydajności 120 t/h temperatura spalin opuszczających ekonomizer wynosi około 145°C. Pomiń ten ekonomizer i ten sam komin, pracując w temperaturze około 260°C. Zamknięcie tej luki 115 K jest warte około pięciu procent rachunku za paliwo za każdą godzinę pracy instalacji.
Ta luka jest tym, o co tak naprawdę chodzi w przemysłowych pracach związanych z przenoszeniem ciepła. Rzadko kiedy chodzi o egzotyczne stopy lub nową termodynamikę; jest to kwestia powierzchni, prędkości gazu, naddatku na zanieczyszczenia i umiejscowienia metalu w kanale. Jeśli dobrze zastosujesz te cztery elementy, prosta konstrukcja przewyższy elegancką konstrukcję, która zapewnia solidne podłączenie w ciągu sześciu tygodni.
Poniższe sekcje opisują mechanizmy, sprzęt, etapy selekcji i liczby decydujące o tym, czy projekt zostanie zatwierdzony, czy odłożony na półkę.
Co naprawdę obejmuje przemysłowy transfer ciepła
Przemysłowy transfer ciepła is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definicja: Przemysłowy transfer ciepła to projektowanie powierzchni i ścieżek przepływu, które przenoszą ciepło z gazów spalinowych, przetwarzają spaliny lub parę w użyteczny płyn, wystarczająco szybko, aby opłacić sprzęt i wystarczająco delikatnie, aby utrzymać ściankę rury powyżej granicy korozji.
Trzy mechanizmy mają wspólne obowiązki. Promieniowanie dominuje powyżej temperatury około 800°C, czyli obszaru pieca. Przewodzenie przez ściankę rury prawie nigdy nie jest wąskim gardłem, ponieważ ścianka ze stali węglowej o grubości 3 mm w temperaturze 400°C dodaje znikomego oporu. Konwekcja po stronie gazu powoduje szkody.
Czyste spaliny przy prędkości 10 do 15 m/s dają współczynnik filmu od około 30 do 60 W/m2K. Strona wodna lub parowa tej samej rury ma moc powyżej 1000 W/m2K. Ponieważ rezystancje sumują się szeregowo, około 90 procent problemu leży po stronie gazowej i każda decyzja projektowa na dalszym etapie wynika z tego pojedynczego faktu.
1% przybliżona oszczędność paliwa na spadek temperatury komina o 20 K
4-8x powierzchnia zewnętrzna dodana przez żebra typu H lub spiralne
18-30 miesięcy typowego, prostego zwrotu z modernizacji ekonomizera
Praktyczna konsekwencja jest prosta. Dodaj obszar po stronie gazu, utrzymuj prędkość gazu wystarczająco wysoką, aby przeczyścić żebra, ale wystarczająco niską, aby uniknąć erozji, i zaakceptuj, że ścianka rury będzie miała temperaturę zbliżoną do temperatury wody. Wszystko inne to szczegóły.
Powierzchnie, które decydują o szybkości przenikania ciepła
Powierzchnia po stronie gazu to miejsce, w którym projekt odzysku ciepła wygrywa lub przegrywa, dlatego rury żebrowane, zespoły ekonomizerów i moduły HRSG ocenia się na podstawie tych samych trzech liczb: gęstości powierzchni, prędkości gazu i tolerancji na zarastanie.
| Elementu | Typowy obowiązek | Wyjście od strony gazowej | Dominujące ryzyko |
| Zestaw gołych rurek | Mały ekonomizer lub podgrzewacz powietrza | 180 do 220 C | Niska gęstość powierzchniowa, duża powierzchnia |
| Rura żebrowana typu H | Ekonomizer w spalinach zawierających popiół | 150 do 190 C | Mostki jesionowe pomiędzy parami płetw |
| Rura żebrowana spiralnie | Ekonomizer czystego gazu, parownik HRSG | 120 do 160 C | Korozja korzeniowa w pobliżu punktu rosy |
| Moduł HRSG | Wydech w cyklu kombinowanym | Stos od 80 do 100 C | Naprężenie termiczne w temperatorze i bębnie |
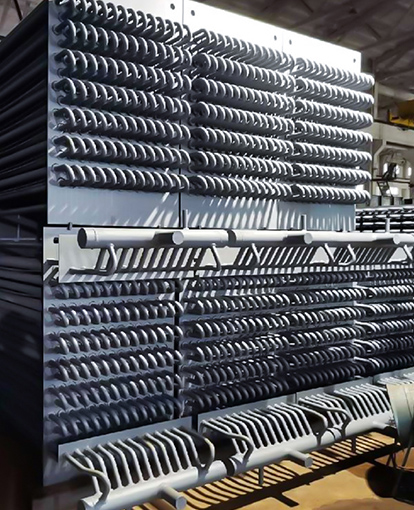
Żebra typu H są zespawane parami, a pomiędzy nimi znajduje się prosta ścieżka gazu, dzięki czemu przetrwają popiół z węgla i biomasy, który zatkałby gęsty spiralny brzeg. Spiralne żebra zapewniają większą powierzchnię na metr i lepszą wydajność w czystym gazie, ale są trudniejsze do czyszczenia i znacznie mniej podatne na powstawanie zimnych miejsc.
Najczęściej pomijanym szczegółem jest wydajność płetwy. Długie, cienkie żebra w wysokiej temperaturze słabo przewodzą na całej długości, dlatego powierzchnia efektywna jest mniejsza niż powierzchnia geometryczna. Jeśli w arkuszu danych podano obszar bez danych dotyczących wydajności żeber, poproś o to przed porównaniem cen. Osobna uwaga dot jak rury żebrowane zwiększają efektywność wymiany ciepła przechodzi przez obliczenia powierzchni bardziej szczegółowo.
 Rura żebrowana typu H zapewniająca wysoką wydajność przenoszenia ciepła Zgrzewane wysokiej częstotliwości lamele w kształcie litery H zwiększają powierzchnię grzewczą i są odporne na kurz, dzięki czemu warto sprawdzić wydajność lameli przed porównaniem opcji wymiany ciepła. Zobacz produkt →
Ogólna zasada: jeśli popiół jest lepki, wybierz geometrię żeber z najszerszą ścieżką gazu, na jaką Cię stać, a następnie odkup utracony obszar z głębszym brzegiem, a nie z gęstszym rozstawem żeber.
Gdzie faktycznie ucieka ciepło
Większość zakładów traci ciepło możliwe do odzyskania w trzech miejscach: kominie, gorących powierzchniach, które nigdy nie zostały ponownie zaizolowane po modyfikacji, oraz w wyniku przedmuchu lub kondensatu, który jest wyrzucany zamiast zawracany.
Warto regenerować
- Temperatura spalin powyżej 180 C przy pełnym obciążeniu
- Ciągły odsalacz powyżej 5 procent przepływu pary
- Kondensat powracający powyżej 90 C
- Straty odwadniacza w kolektorze pracującym 24 godziny na dobę, 7 dni w tygodniu
Zwykle nie warto
- Sporadyczny wydech z procesów wsadowych
- Gaz poniżej kwaśnego punktu rosy, bez naddatku na korozję
- Ubytki powierzchniowe na liniach już poniżej temperatury skóry 50 C
- Małe strumienie wymagające własnej pompy i pętli sterującej
Dwie liczby decydują o tym, jak daleko można podnieść temperaturę gazu. Kwaśny punkt rosy wyznacza podstawę: przy zawartości siarki wynoszącej 1–2 procent para wodna i SO3 zaczynają się skraplać na żebrach w temperaturze od 120 do 150°C. Punkt szczytowy wyznacza praktyczną granicę wytwarzania pary, zwykle od 8 do 15 K pomiędzy opuszczeniem gazu a nasyceniem pary.
Uwaga terenowa: wylot gazu o temperaturze niższej o 12 K na papierze wygląda na swobodną wydajność, ale jeśli korzeń żebra będzie utrzymywany poniżej punktu rosy przez 300 godzin w roku, rura zostanie wymieniona na długo przed osiągnięciem oszczędności w paliwie.
Gdy temperatura gazu przekracza około 500°C, ekonomizer jest całkowicie niewłaściwym narzędziem. Obowiązek ten należy do kotła na ciepło odpadowe, który wytwarza parę lub podgrzewa płyn procesowy, a decyzja jest podejmowana w znacznie większym stopniu na podstawie bilansu pary w instalacji niż na danych dotyczących gazu.
 Przemysłowy kocioł na ciepło odpadowe do odzyskiwania wysokotemperaturowych gazów spalinowych W przypadku gazów spalinowych powyżej zakresu ekonomizera kocioł ten odzyskuje ciepło w celu wytworzenia pary i dostosowuje się do pyłu, korozji i zmiennych źródeł. Zobacz produkt →
Dopasowanie sprzętu do zadania
Wybór sprzętu następuje w pierwszej kolejności w zależności od stanu gazu, a następnie zapotrzebowania na parę lub wodę, nigdy odwrotnie.
- Napraw dane gazu: przepływ, temperaturę, skład, obciążenie pyłem, punkt rosy i sposób, w jaki wszystkie cztery zmiany zachodzą między latem a zimą.
- Ustawić docelową temperaturę wylotową z marginesem korozji, a nie teoretycznym maksimum.
- Dopasuj powierzchnię do uczciwego współczynnika zanieczyszczania, około 0,005 do 0,01 m2K/W dla czystego gazu i dwa do trzech razy więcej w przypadku opalania olejem lub biomasą.
- Sprawdź układ i podłączenie: przestrzeń w kanale, głowicę wentylatora, wysokość bębna, układ obejścia i fizyczny dostęp do czyszczenia.
Kroki trzeci i czwarty dotyczą utraty budżetów. Jednostka dostosowana do czystych warunków pracy i zainstalowana bez zdmuchiwacza sadzy wymaga nieplanowanego przestoju w ciągu dwóch lat, a koszt późniejszej rozbudowy zwykle przekracza różnicę w cenie pomiędzy tanią a dobrą konstrukcją.
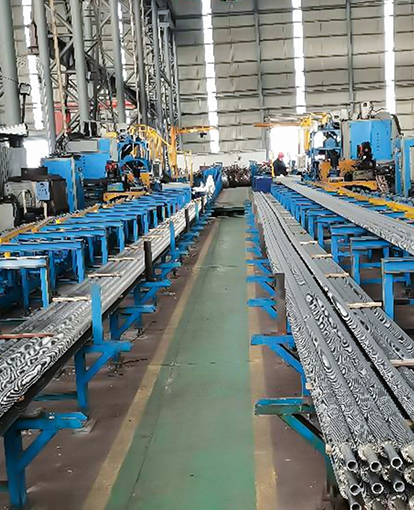
W pracy EPC interfejs ma takie samo znaczenie jak konstrukcja termiczna. Przejścia kanałów, złącza dylatacyjne, stal nośna i oprzyrządowanie muszą zostać rozwiązane w 3D przed rozpoczęciem produkcji, dlatego dostawca, który może konwertować rysunki i weryfikować dopływ ciepła we własnym zakresie, oszczędza projekt więcej czasu niż dostawca, który po prostu podaje niższą cenę za tonę. Profil firmy określa ten zakres inżynieryjny bardziej szczegółowo.
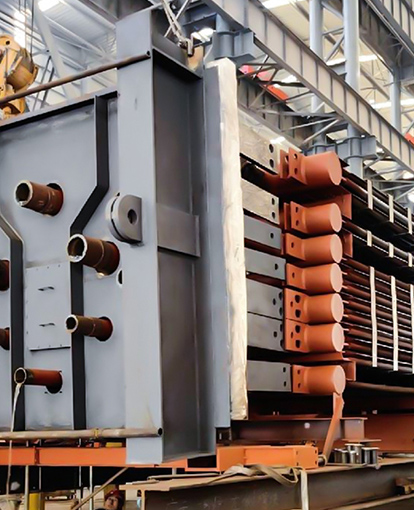
 Ekonomizer spalin na końcu kotła Odzyskuje ciepło z gazów spalinowych kotła w celu wstępnego podgrzania wody zasilającej, zmniejszenia zużycia paliwa i dopasowania do systemów kotłów na węgiel, gaz, olej, biomasę lub ciepło odpadowe. Zobacz produkt →
Projekt, który zyskuje o trzy procent większą wydajność, ale wymusza przestoje w czyszczeniu co kwartał, nie jest ulepszeniem. Jest to umowa serwisowa z przyłączem do wymiany ciepła.
Przeczytaj ekonomię, zanim podejmiesz decyzję
Zwrot nakładów na przemysłowe urządzenia do wymiany ciepła zależy głównie od liczby godzin pracy w ciągu roku i ceny paliwa, a nie od niewielkich różnic w sprawności cieplnej.
8000 godz./rok 14 miesięcy
6000 godz./rok 19 miesięcy
4000 godz./rok 28 miesięcy
2000 godz./rok 56 miesięcy
Prosty zwrot kosztów w miesiącach w przypadku obniżenia temperatury komina o 20 K, gazu w cenie około 6 USD za MMBtu, przed kosztami konserwacji i przestojów.
O tym, czy sprawa przetrwa spotkanie przeglądowe, decydują trzy czynniki:
- Godziny pracy przy realistycznym obciążeniu, a nie godziny z tabliczki znamionowej.
- Koszt paliwa przez cały okres eksploatacji sprzętu, przy kontroli czułości za połowę bieżącej ceny.
- Koszt czyszczenia i kontroli, w tym dni przestoju.
Wcześnie dodaj zgodność części ciśnieniowej. Dokumentacja ASME lub PED, identyfikowalność materiałów i kontrola stron trzecich rzadko zmieniają projekt termiczny, ale mogą przesunąć harmonogram dostaw o miesiące, jeśli zostaną przesunięte po zamrożeniu rysunku.
Krótka wersja: zmierz gaz, uwzględnij punkt rosy, wielkość zanieczyszczeń i sprawdź godziny pracy przed porównaniem wydajności.
Często zadawane pytania
Jaka jest różnica między ekonomizerem a wytwornicą pary z odzyskiem ciepła?
Ekonomizer podgrzewa wodę zasilającą bez zmiany jej fazy, zwykle wykorzystując spaliny o temperaturze 200–400 C. Generator pary z odzyskiem ciepła wytwarza parę i zwykle zawiera sekcje ekonomizera, parownika i przegrzewacza w jednej obudowie, odzyskując spaliny z turbin gazowych lub procesów wysokotemperaturowych.
Jaką temperaturę stosu powinienem osiągnąć?
Tak niski, jak pozwala na to kwaśny punkt rosy i punkt ściskania. W przypadku gazu o niskiej zawartości siarki często wynosi ona od 120 do 150°C; w przypadku oleju opałowego o wysokiej zawartości siarki może ona wynosić 160 C lub więcej, chyba że określono żebra odporne na korozję.
Jak zapobiec zabrudzeniu rur żebrowanych?
Dopasuj typ żebra do popiołu, utrzymuj prędkość gazu w zakresie od 8 do 12 m/s i instaluj zdmuchiwacze sadzy z wystarczającą liczbą pasów, aby dotrzeć do ścianki rury. Żebra typu H z szerokimi ścieżkami gazu są bezpieczniejszym wyborem poniżej 300 C, gdzie popiół jest lepki.
Czy w istniejącym kanale można zamontować urządzenia do odzyskiwania ciepła?
Tak, jeśli pozwala na to głowica wentylatora i przestrzeń w kanale. Większość modernizacji wymaga obejścia na potrzeby wyłączenia i czyszczenia, a dodatkową stratę ciągu wynoszącą 0,5 do 1,5 kPa zwykle trzeba pokryć modernizacją wentylatora lub wyższym kominem.
Konstrukcja termiczna stanowi kompromis pomiędzy powierzchnią, prędkością i czystością. Wybierz dwa, a trzeci wystawi Ci fakturę później.